MHH VIETNAM - GIẢI PHÁP AN TOÀN ĐIỆN


An toàn điện cho xưởng cơ khí: mất pha và bụi kim loại
An toàn điện cho xưởng cơ khí khác với xưởng gỗ hay xưởng may ở chỗ: tải chủ yếu là động cơ. Máy tiện, máy phay, máy cắt plasma, máy hàn, cầu trục, máy nén khí — toàn thiết bị có dòng khởi động lớn và nhạy với chất lượng nguồn. Thêm vào đó, bụi kim loại dẫn điện, và mạt sắt rơi vào tủ điện là chuyện xảy ra thật. Bài này nêu các rủi ro đặc thù và cách xử lý.
Bốn đặc điểm khiến xưởng cơ khí có rủi ro riêng
- Bụi kim loại dẫn điện. Khác với bụi gỗ hay bụi vải, mạt sắt bám vào thanh dẫn và tiếp điểm có thể tạo đường dẫn điện, gây phóng điện giữa các pha.
- Dòng khởi động lớn. Động cơ khởi động trực tiếp kéo dòng gấp nhiều lần dòng định mức, làm sụt áp và gây nóng dây nếu tiết diện không đủ. Xem dòng khởi động là gì.
- Máy hàn tạo hồ quang. Hồ quang hàn và tia lửa văng xa, đồng thời máy hàn kéo dòng lớn theo chu kỳ ngắn.
- Vỏ máy bằng kim loại, nền xưởng thường ẩm. Người thợ chạm vào thân máy cả ngày, nên bất kỳ rò điện ra vỏ nào cũng đến thẳng người.
Mất pha — rủi ro gây thiệt hại lớn
Xưởng cơ khí dùng điện 3 pha. Khi một pha mất, động cơ 3 pha vẫn quay nhờ hai pha còn lại nhưng dòng tăng vọt, cuộn dây nóng và cháy trong vài phút. Nguy hiểm ở chỗ: không có tiếng nổ, không có khói ngay, máy chỉ chạy yếu hơn và kêu khác — nhiều khi thợ không nhận ra cho tới khi động cơ hỏng hẳn.
Với xưởng có nhiều máy, một lần mất pha có thể làm hỏng đồng loạt. Tìm hiểu mất pha là gì.
Giải pháp là lắp bảo vệ mất pha tại tủ tổng và tại các tủ máy quan trọng, kèm theo dán nhãn để thợ biết đèn báo nào ứng với lỗi nào.
Những điểm cần kiểm tra trong xưởng
| Vị trí | Rủi ro | Việc nên làm |
|---|---|---|
| Tủ điện tổng | Mạt sắt lọt vào, đầu cốt lỏng, contactor rỗ tiếp điểm | Tủ kín có gioăng, vệ sinh và siết đầu cốt định kỳ, thay contactor khi tiếp điểm mòn |
| Dây cấp cho máy công suất lớn | Tiết diện không đủ với dòng khởi động | Tính lại tiết diện theo dòng thực tế, xem chọn tiết diện dây điện |
| Vỏ máy tiện, phay, cầu trục | Rò điện ra vỏ, thợ chạm cả ngày | Tiếp địa cho từng máy, đo điện trở tiếp địa định kỳ |
| Máy hàn và khu hàn | Hồ quang, tia lửa, dòng lớn | Khu hàn riêng, nền không cháy, kẹp mát vào đúng vật hàn |
| Máy nén khí | Chạy ngắt liên tục, contactor đóng cắt nhiều | Kiểm tra contactor và rơ-le nhiệt theo lịch |
| Dây đi dưới sàn, qua lối xe nâng | Bị cán, bị cắt, ngấm dầu | Đi trong máng kim loại hoặc treo cao |
Hồ quang tại tủ điện — dạng sự cố aptomat không báo
Khi một đầu cốt trong tủ bị lỏng, dòng điện vẫn đi qua ở mức bình thường nên aptomat không nhảy. Nhưng tại điểm tiếp xúc, điện trở tăng, nhiệt độ lên cao và có thể phát tia lửa. Trong xưởng cơ khí, nơi có dầu máy, giẻ lau dính dầu và bụi kim loại, đó là mồi lửa sẵn có.
Xem cơ chế tại hồ quang điện, tia lửa điện gây cháy: vì sao aptomat không nhảy.
Lớp bảo vệ nên có cho xưởng
Tại nguồn tổng
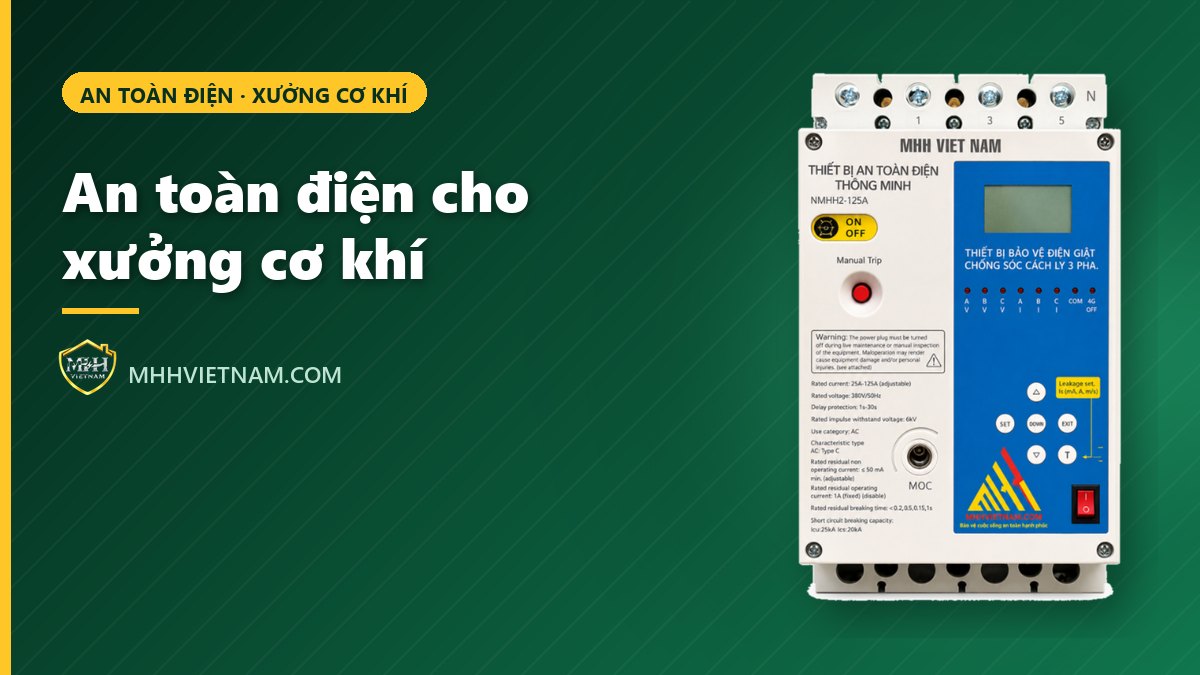
Thiết bị hỗ trợ bảo vệ điện giật 3 pha của MHHVIETNAM lắp tại tủ tổng, hỗ trợ giảm thiểu nguy cơ điện giật cho thợ và bảo vệ hệ thống trước mất pha, quá áp, quá tải.
Chống cháy nổ tại tủ điện
Với xưởng có tải lớn, thiết bị chống cháy nổ 3 pha DL2MHH-3P125A-PT do MHHVIETNAM nhập khẩu và phân phối hỗ trợ dập tia hồ quang khi có sự cố ngắn mạch hoặc hở mạch, đồng thời bảo vệ quá nhiệt, quá áp, quá tải và mất pha. Theo catalog nhà sản xuất, model này dùng cho tải dưới 60 kW, 125A; bản 80A và 100A dùng cho xưởng nhỏ hơn. Thiết bị có màn hình hiển thị điện áp pha, điện áp dây, dòng điện, nhiệt độ, dòng rò và lưu lịch sử lỗi.
Đây là lớp bảo vệ bổ sung. Thiết bị không thay thế bình chữa cháy, không thay thế hệ thống báo cháy và không đồng nghĩa với việc xưởng đã đủ điều kiện phòng cháy chữa cháy.
Tại từng máy
Mỗi máy nên có aptomat riêng, rơ-le nhiệt đúng dòng và nút dừng khẩn cấp trong tầm tay người vận hành.
Quy tắc vận hành cho thợ
- Ngắt aptomat của máy trước khi thay dao, thay đá mài, vệ sinh máy — không chỉ nhấn nút dừng trên bảng điều khiển.
- Không dùng vòi nước hoặc khí nén thổi thẳng vào tủ điện khi đang có điện.
- Không tự đấu nối tạm để chạy cho kịp đơn hàng; mọi thay đổi đấu nối phải do thợ điện của xưởng làm và ghi lại.
- Thợ hàn mặc đồ khô, đi giày cách điện; xem thêm điện giật khi hàn điện.
- Thấy máy nào chạm vào tê tay thì dừng máy và báo ngay, không chờ hết ca.
Lịch kiểm tra đề xuất
- Hằng ngày: thợ nhìn dây nguồn máy mình dùng, nghe tiếng động cơ khác thường.
- Hằng tháng: vệ sinh bên ngoài tủ điện, kiểm tra đèn báo, bấm TEST thiết bị chống dòng rò.
- Sáu tháng: mở tủ, hút sạch mạt sắt, siết lại toàn bộ đầu cốt, đo nhiệt bằng camera nhiệt sau giờ cao tải.
- Hằng năm: đo điện trở cách điện và điện trở tiếp địa, đối chiếu tải thực tế với thiết kế. Xem kiểm tra an toàn điện định kỳ cho nhà xưởng.
Câu hỏi thường gặp
Xưởng cơ khí nhỏ dùng điện 1 pha có được không?
Được nếu tổng công suất nhỏ và không có máy 3 pha. Nhưng đa số máy công cụ đều là động cơ 3 pha, nên khi mở rộng sẽ phải chuyển. Xem điện 1 pha và 3 pha khác nhau thế nào.
Vì sao đèn trong xưởng chớp mỗi lần máy lớn khởi động?
Đó là sụt áp do dòng khởi động. Nếu chớp rõ và kéo dài, cần xem lại tiết diện dây cấp, công suất nguồn, hoặc dùng phương pháp khởi động mềm cho máy lớn.
Bụi kim loại trong tủ điện xử lý thế nào?
Dùng tủ kín có gioăng và lọc gió, đặt tủ xa khu gia công phát bụi, và hút bụi trong tủ định kỳ khi đã cắt điện. Không thổi khí nén vào tủ đang mang điện.
Máy cũ mua lại có cần kiểm tra điện không?
Cần. Máy đã qua sử dụng thường có cách điện xuống cấp và đấu nối bị sửa nhiều lần. Trước khi đưa vào xưởng nên đo điện trở cách điện, kiểm tra tiếp địa vỏ máy và rà lại tủ điều khiển.
Kết luận
An toàn điện cho xưởng cơ khí xoay quanh ba việc: bảo vệ động cơ khỏi mất pha và quá tải, giữ tủ điện sạch mạt sắt và siết chặt đầu cốt, và tiếp địa đầy đủ cho vỏ máy vì thợ chạm vào cả ngày. Lịch kiểm tra nên dày hơn nhà xưởng thường do môi trường bụi kim loại và rung động.
MHHVIETNAM nhập khẩu và phân phối thiết bị an toàn điện cho nhà xưởng, cơ sở sản xuất và gia đình. Liên hệ để được tư vấn theo công suất và sơ đồ điện thực tế của xưởng.